Recommended resources
The freely available resources this lesson will direct you to.
Здравствуйте!
На прошлом уроке мы освоили технику "собачьей кости" (dog-bone), которая позволяет компенсировать скругление внутренних углов и создавать детали для точной сборки. Мы завершаем наш модуль по оптимизации дизайна для FDM-печати, и сегодня разберем, пожалуй, самые частые причины неудачных распечаток, особенно для крупных объектов вроде корпусов.
Цель этого урока — научиться модифицировать геометрию для предотвращения деформации (warping) и улучшения межслойной адгезии. Мы рассмотрим физические причины этих явлений и, что важнее, как с ними бороться на уровне CAD-модели, делая наши проекты более надежными и универсальными для печати.
1. Деформация (Warping): Борьба с тепловым напряжением
Деформация, или коробление, — это процесс, при котором углы или края модели отрываются от печатного стола и загибаются вверх. Это особенно характерно для больших и плоских деталей, таких как основание корпуса.
Причина явления
В основе деформации лежит простое физическое явление — термическое сжатие.
- Горячий пластик, выходя из сопла, укладывается на стол или предыдущий слой.
- По мере остывания пластик сжимается.
- Когда печатается большая плоская поверхность, нижние слои остывают и сжимаются, в то время как верхние еще горячие. Возникающее напряжение тянет всю конструкцию "внутрь".
- Наибольшее напряжение концентрируется в углах, что и приводит к их отрыву от стола. Чем длиннее непрерывный участок пластика, тем больше абсолютное сжатие и, соответственно, выше напряжение.
Чтобы глубже понять этот процесс и увидеть наглядные примеры, посмотрите следующий фрагмент видео от Slant 3D.
NEVER Let Your Parts Warp Again
В этом видео наглядно объясняется, почему возникает деформация и как длина непрерывного участка пластика влияет на её интенсивность.
Посмотрите фрагмент с самого начала до 01:10. Обратите внимание на объяснение процентного сжатия и его влияния на детали разного размера.
Геометрические методы борьбы с деформацией
Хотя многое можно исправить настройками слайсера (температура стола, адгезивы), самый надежный способ — заложить "защиту" прямо в геометрию модели. Это делает деталь универсальной для печати на любом принтере.
1. Скругление углов
Острые углы — это концентраторы напряжений. Скругляя их, мы распределяем силу натяжения по большей площади, что значительно снижает вероятность отрыва.
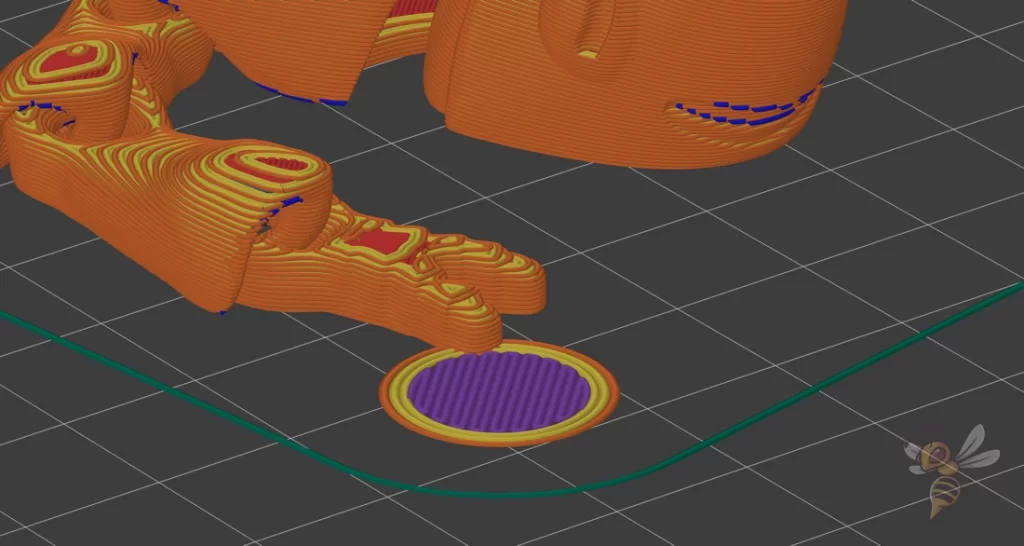
2. "Мышиные уши" (Mouse Ears)
Это небольшие диски или площадки, добавляемые в углах модели на первом слое. Их единственная цель — увеличить площадь контакта со столом в самых уязвимых местах. После печати они легко удаляются. Хотя многие слайсеры могут добавлять их автоматически (как часть brim/юбки), их моделирование вручную дает полный контроль и гарантирует печать.
3. Разрыв непрерывных поверхностей
Основная стратегия — не дать напряжению накопиться. Если мы разобьем одну большую поверхность на множество маленьких, каждая из них будет сжиматься независимо, и суммарное напряжение будет значительно меньше.
Посмотрите, как эти идеи реализуются на практике.
NEVER Let Your Parts Warp Again
В этом видео от Slant 3D демонстрируются практические приемы: скругление углов, создание рельефа на нижней поверхности и даже изменение геометрии стенок для снятия напряжения.
Посмотрите следующие фрагменты: Скругление углов (01:10 - 02:06): Как скругление распределяет напряжение. Разрыв первого слоя (02:14 - 04:28): Идея 'шахматной доски' для снятия напряжения на дне детали. Работа со стенками и внутренним заполнением (06:01 - 09:33): Как 'морщины' на стенках и разрыв сплошного заполнения помогают бороться с деформацией. Итог (09:51 - 10:30): Комбинация всех методов.
Давайте реализуем пару таких техник в build123d. Создадим тестовую пластину, склонную к деформации, и применим к ней "лечение".
from build123d import *

# Параметры большой плоской детали
plate_size = (150, 100)
plate_height = 3.0

# 1. Наивная модель, склонная к деформации
with BuildPart() as naive_plate:
    Box(plate_size[0], plate_size[1], plate_height)

# 2. Улучшенная модель с защитой от деформации
with BuildPart() as improved_plate:
    # Основная форма со скругленными углами
    with BuildSketch() as profile:
        Rectangle(*plate_size, align=(Align.CENTER, Align.CENTER))
        fillet(profile.vertices(), radius=10.0) # Скругляем углы

    extrude(amount=plate_height)

    # Добавляем "мышиные уши" на углы
    # Получаем скругленные углы основной формы
    corner_vertices = (
        improved_plate.vertices()
        .filter_by_position(Axis.Z, 0.0, plate_height / 2)
    )
    with Locations(*corner_vertices):
        Cylinder(radius=10, height=0.2) # Высота в один слой

    # Создаем рельеф на нижней грани для снятия напряжения
    with BuildSketch(improved_plate.faces().sort_by(Axis.Z)[0]) as bottom_relief:
        with GridLocations(x_spacing=20, y_spacing=20, x_count=6, y_count=4):
            Circle(radius=5.0)

    extrude(amount=0.4, mode=Mode.SUBTRACT) # Вырезаем неглубокий рельеф

# show_object(naive_plate.part, name="Наивная пластина")
# show_object(improved_plate.part, name="Улучшенная пластина")
В improved_plate мы применили сразу три техники:
- Скруглили углы с помощью
fillet. - Добавили тонкие цилиндры ("мышиные уши") в углах для лучшей адгезии.
- Создали массив неглубоких круглых вырезов на дне, чтобы разбить сплошную поверхность.
2. Межслойная адгезия: Ахиллесова пята FDM-печати
Детали, напечатанные по технологии FDM, анизотропны. Это значит, что их прочность зависит от направления приложения силы.
- Вдоль слоев деталь очень прочная (прочность самого материала).
- Поперек слоев деталь значительно слабее, так как ее целостность зависит от качества спекания слоев между собой.
Это — ключевой фактор, который нужно учитывать при проектировании механически нагруженных деталей.
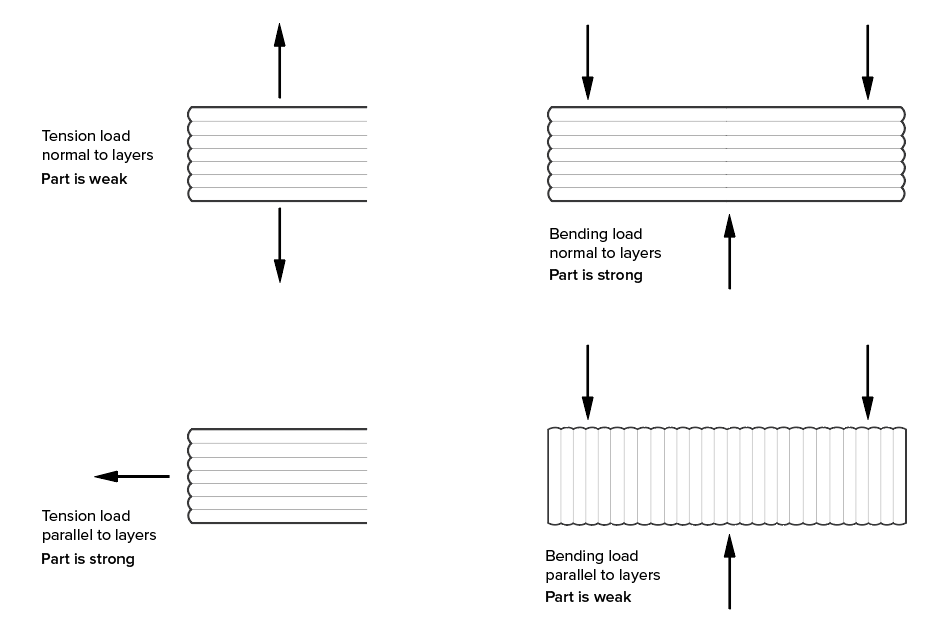
Как ваш опыт в физике конденсированного состояния подсказывает, связь между слоями — это не монолит, а скорее результат термической диффузии полимерных цепей. Эта связь всегда будет слабым местом.
Геометрические методы улучшения межслойной адгезии
1. Правильная ориентация
Это самый важный и первый шаг. Еще на этапе проектирования подумайте, как деталь будет нагружена, и расположите ее на печатном столе так, чтобы слои ложились параллельно основным нагрузкам.
2. Контринтуитивный прием: добавление отверстий для увеличения прочности
Рассмотрим классическую проблему: "разорванная оболочка" (interrupted shell). Представьте бобышку (boss) на плоском основании. Слайсер создаст внешнюю оболочку для основания, затем заполнит его, а поверх этого начнет строить оболочку бобышки. Связь между ними будет осуществляться только через относительно слабое заполнение и тонкие верхние/нижние слои. При боковой нагрузке такая бобышка легко отломится.
Решение кажется парадоксальным: нужно добавить сквозное отверстие через бобышку и основание. Это заставит слайсер создать дополнительную, непрерывную внутреннюю оболочку, которая свяжет бобышку и основание в единое целое по всей высоте.
Посмотрите детальное объяснение этой мощной техники в видео от FabLab Moscow.
Приемы 3D моделирования для эффективной 3D печати
В этом видео отлично разбирается проблема 'разорванной оболочки' и демонстрируется, как добавление полостей и отверстий может кардинально увеличить прочность детали за счет создания дополнительных непрерывных оболочек.
Внимательно посмотрите фрагмент с 07:36 до 12:23. Автор наглядно показывает, как слайсер обрабатывает деталь без отверстия и с ним, и объясняет, почему второй вариант намного прочнее.
Давайте смоделируем этот случай.
from build123d import *

# Параметры
base_size = (60, 60, 5)
boss_radius = 10
boss_height = 20

# Вариант 1: Слабая бобышка (разорванная оболочка)
with BuildPart() as weak_design:
    Box(*base_size)
    with Locations((0, 0, base_size[2])):
        Cylinder(radius=boss_radius, height=boss_height)

# Вариант 2: Прочная бобышка с внутренней оболочкой
with BuildPart() as strong_design:
    Box(*base_size)
    with Locations((0, 0, base_size[2])):
        Cylinder(radius=boss_radius, height=boss_height)
    # Добавляем сквозное отверстие
    Cylinder(radius=boss_radius / 2, height=base_size[2] + boss_height, mode=Mode.SUBTRACT)

# show_object(weak_design.part, name="Слабая конструкция")
# show_object(strong_design.part, name="Прочная конструкция")
При печати strong_design получит сплошную внутреннюю стенку, идущую от самого стола до верха бобышки, что сделает конструкцию на порядок прочнее на изгиб.
Проверьте себя!
Вы проектируете корпус, и вам нужно сделать на боковой стенке длинный тонкий крючок для крепления кабеля. При печати корпуса "стоя" слои на крючке будут горизонтальными. Какая нагрузка для такого крючка будет самой опасной и почему?
Показать ответ
Самой опасной будет нагрузка, направленная вертикально вниз (сила тяжести кабеля) или вверх. Такая сила будет пытаться "расслоить" крючок между слоями, где адгезия минимальна. Крючок будет гораздо прочнее сопротивляться нагрузке, направленной вбок (вдоль слоев). Чтобы сделать его прочнее, его можно было бы напечатать отдельно, положив на стол плашмя, а затем приклеить к корпусу.
3. Проектирование мостов и тоннелей
Горизонтальные отверстия в вертикальных стенках требуют от принтера печати "мостов" (bridges) — линий пластика в воздухе между двумя опорами. Если верхняя часть отверстия круглая, принтер будет пытаться печатать нависающие элементы, что приведет к провисанию и плохому качеству.
Простое решение — изменить форму отверстия на каплевидную (teardrop). Это создаст самоподдерживающиеся скаты и небольшой плоский мостик наверху, который принтер напечатает без проблем.
Приемы 3D моделирования для эффективной 3D печати
Этот фрагмент показывает, почему круглые горизонтальные отверстия являются проблемой и как каплевидная форма решает ее.
Посмотрите участок с 12:10 до 14:12.
Ключевые выводы
- Борьба с деформацией (warping):
- Причина: термическое сжатие пластика.
- Решения в CAD: скругляйте острые углы, добавляйте "мышиные уши" для адгезии и, самое главное, разбивайте большие сплошные поверхности (днище, стенки, заполнение) на более мелкие участки с помощью вырезов, рельефа или изменения геометрии.
- Улучшение межслойной адгезии:
- Причина: анизотропия прочности FDM-деталей.
- Решения в CAD: правильно ориентируйте деталь относительно нагрузок, используйте скругления в местах перехода сечений и применяйте мощный прием "добавления прочности через вычитание" — создавайте сквозные отверстия для формирования непрерывных внутренних оболочек.
Что дальше?
На этом мы завершаем модуль, посвященный оптимизации дизайна для FDM-печати. Теперь в вашем арсенале есть знания о поддержках, допусках, компенсации углов, а также о борьбе с деформацией и улучшении прочности. Вы готовы к проектированию надежных и функциональных деталей.
В следующем модуле мы наконец приступим к финальному проекту: созданию корпуса для вашей печатной платы с нуля. Мы начнем с правильной организации кода и создания полностью параметрической модели, чтобы легко вносить изменения в будущем.